
Nachrichten
Zuhause / Nachrichten / Branchennachrichten / Warum geschmiedetes 2A12-Aluminium Gusskomponenten bei Anwendungen mit Ermüdungsbeanspruchung übertrifft
Die Aluminiumlegierung 2A12 hat sich zum Standardwerkstoff für Strukturteile entwickelt, die wiederholten Belastungen standhalten müssen. Dennoch kann sich dieselbe chemische Zusammensetzung sehr unterschiedlich verhalten, je nachdem, wie sie zu einem fertigen Bauteil geformt wird. Wenn die Anwendung durch Ermüdungsbeanspruchung dominiert wird, übertrifft geschmiedetes 2A12-Aluminium durchweg Gusskomponenten mit ähnlicher Nennzusammensetzung. Die Lücke liegt nicht nur in der Legierungschemie, sondern auch in der Mikrostruktur, die durch zwei grundsätzlich unterschiedliche Herstellungsverfahren entsteht.
2A12 ist eine Aluminiumknetlegierung der 2xxx-Serie mit Kupfer und Magnesium als Hauptlegierungselementen. Es handelt sich um das Gegenstück zum nationalen chinesischen Standard von 2024, ein Material mit einer langen Einsatzgeschichte in Flugzeugstrukturen, Fahrzeugrahmen und anderen Komponenten, bei denen das Verhältnis von Festigkeit zu Gewicht entscheidend ist. Nach Lösungsglühen bei etwa 495 °C, Abschrecken und natürlicher oder künstlicher Alterung erreicht 2A12 je nach Härte und Produktform eine Zugfestigkeit von 440 bis 470 MPa und eine Streckgrenze von 280 bis 350 MPa.
Bei ermüdungskritischen Konstruktionen bietet das hohe Verhältnis von Ermüdungsfestigkeit zu Dichte 2A12 einen Vorteil gegenüber vielen Stahlsorten. Leichtere bewegliche Teile erzeugen geringere Trägheitslasten, reduzieren Systemvibrationen und ermöglichen höhere Betriebsgeschwindigkeiten. Das Material entfaltet sein volles Potenzial jedoch nur dann, wenn der Herstellungsprozess seine innere Integrität bewahrt.
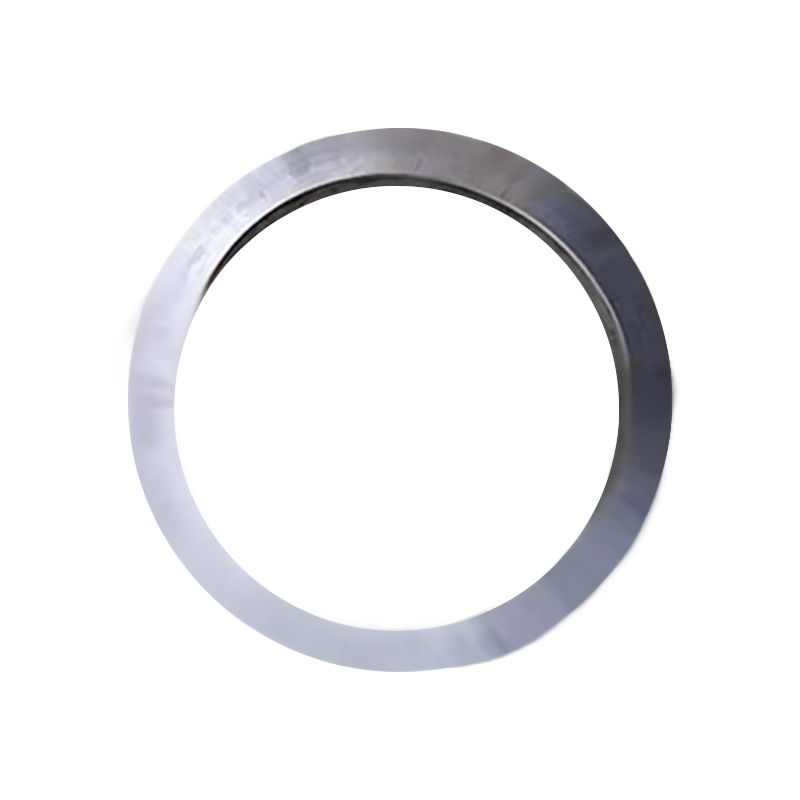 Schmiedeteile aus 2A12-Aluminiumlegierung mit CNC-Bearbeitung Diese 2A12-Schmiedeteile bieten eine hohe Dauerfestigkeit und ein günstiges Verhältnis von Festigkeit zu Gewicht, was sie für leichte bewegliche Teile relevant macht. Die CNC-Bearbeitung auf nahezu endgültige Abmessungen unterstützt den effizienten Übergang von der Legierung zum fertigen Bauteil. Produkt anzeigen →
Bei Maiterio Intelligent Equipment wird 2A12 als geschmiedete Aluminiumlegierungskomponente hergestellt und mit CNC-Bearbeitung auf nahezu endgültige Abmessungen geliefert, sodass Designteams einen direkten Weg von der Legierungsspezifikation zum fertigen Teil haben.
Beim Gießen entsteht ein Bauteil, indem flüssiges Metall in einen Formhohlraum gegossen und erstarren gelassen wird. Die Schmelze enthält gelöste Gase und die beim Erstarren auftretende Schrumpfung kann Porosität hinterlassen. In einer Struktur im Gusszustand wachsen Dendriten in einem baumartigen Muster, Legierungselemente scheiden sich zwischen den Dendritenarmen aus und Oxidfilme können im Metall eingeschlossen sein. Diese Diskontinuitäten wirken wie bereits vorhandene Risse, wenn das Teil wiederholter Belastung ausgesetzt wird.
Beim Schmieden wird festes Metall unter Druckeinwirkung verformt. Der Ausgangsbarren wird auf einen plastischen Zustand erhitzt und durch Hämmern oder Pressen bearbeitet, wodurch das dendritische Gerüst aufgebrochen, innere Hohlräume geschlossen und die Kornstruktur verfeinert wird. Da das Metall entlang der Verformungsrichtung fließt, entwickeln geschmiedete Teile einen faserartigen Kornfluss, der mit dem Hauptspannungspfad ausgerichtet ist. Der Gesamtunterschied zwischen diesen beiden Fertigungsstrategien wird im Leitfaden des Unternehmens zum Schmieden im Vergleich zum Guss ausführlicher behandelt.
Ermüdungsversagen beginnt mit der Rissbildung an mikroskopisch kleinen Spannungserzeugern. Als Auslösestelle kann in einem Gussbauteil eine Pore oder ein Oxideinschluss dienen. Sobald ein Riss beginnt, wird er bei jedem weiteren Lastzyklus geöffnet und erweitert. Der Riss verläuft entlang der schwächsten inneren Ebene, und bei Gussstücken liegt diese Ebene normalerweise in der Nähe der interdendritischen Grenzen, wo Porosität und spröde eutektische Phasen nebeneinander existieren.
Bei einem geschmiedeten 2A12-Bauteil ist die Situation grundlegend anders. Der Warmbearbeitungsprozess schließt Poren, verschweißt innere Hohlräume und richtet Partikel der zweiten Phase entlang der Kornflussrichtung aus. Ein Oberflächenriss muss sich dann über eine dichte, längliche Kornstruktur ausbreiten, die pro Zyklus mehr Energie absorbiert und das Wachstum verlangsamt. Das Ergebnis ist sowohl eine höhere Ermüdungsgrenze als auch eine längere sichere Lebensdauer bei gleicher Wechselbeanspruchung.
Ingenieure unterschätzen dies manchmal, weil die statischen Zugeigenschaften eines Gussteils akzeptabel aussehen können. Aber die Ermüdungslebensdauer skaliert nicht linear mit der Zugfestigkeit; es reagiert weitaus empfindlicher auf mikrostrukturelle Diskontinuitäten. Aus diesem Grund können sich zwei Teile aus derselben 2A12-Zusammensetzung um 30 bis 50 Prozent in der Dauerfestigkeit unterscheiden, einfach weil eines geschmiedet und das andere gegossen wurde.
Typischer Designeffekt: Geschmiedete 2A12-Komponenten liefern 30-50 Prozent höhere Dauerfestigkeit als Gussteile ähnlicher Zusammensetzung, mit deutlich geringerer Streuung der Ermüdungstestergebnisse.
In der folgenden Tabelle sind typische Werte für wärmebehandeltes geschmiedetes 2A12 und für eine Aluminiumgusslegierung mit nominell ähnlicher Zusammensetzung aufgeführt. Die tatsächlichen Zahlen variieren je nach Abschnittsgröße, Wärmebehandlung und Testmethode, das relative Muster ist jedoch bei allen veröffentlichten Daten konsistent.
| Eigentum | Geschmiedet 2A12 | Gusslegierung vom Typ 2A12 |
| Zugfestigkeit | 440-470 MPa | 300-340 MPa |
| Streckgrenze | 280-350 MPa | 180-230 MPa |
| Ermüdungsgrenze bei 10 7 Zyklen | 140-170 MPa | 75-95 MPa |
| Dehnung | 14-20 % | 3-8 % |
| Porositätsgrad | Im Wesentlichen kostenlos | 1-4 Vol.-% |
Die Werte sind typisch für Material im T4-Zustand. Die Ermüdungsgrenze entspricht rotierenden Biegeversuchen bei Raumtemperatur.
Geschmiedete 2A12-Komponenten kommen in Maschinen vor, bei denen Ermüdungsbelastungen eher eine routinemäßige Konstruktionsgrenze als eine Ausnahme darstellen. Drei Branchengruppen zeigen das Muster deutlich.
Das Verzeichnis des Unternehmens zum Schmieden von Aluminiumlegierungen umfasst 2A12, 5083, 5A06, 6061 und 7075 mit Optionen für Freiform- und Ringwalzverfahren sowie präzise CNC-Endbearbeitung.
Die Auswahl eines geschmiedeten 2A12-Teils für eine Anwendung unter Ermüdungsbeanspruchung ist nur der erste Schritt. In der Beschaffungsspezifikation sollte der Nachweis verlangt werden, dass der Schmiedeprozess und die anschließende Inspektion ein einwandfreies, wiederholbares Produkt hervorbringen.
Ein Lieferant mit eigenen Schmiedelinien, Wärmebehandlungs- und CNC-Werkstätten kann diese Variablen in einem Qualitätskreislauf verwalten und schneller reagieren, wenn Tests eine Abweichung ergeben.
2A12 ist die chinesische nationale Standardbezeichnung für eine Legierung, die im System der Aluminium Association kurz vor 2024 steht. Die Hauptelemente Kupfer und Magnesium fallen in die gleichen Bereiche, die genauen Grenzwerte für Verunreinigungen können jedoch unterschiedlich sein. Aus technischen Gründen werden 2A12-Schmiedeteile bei korrekter Konvertierung der Konstruktionsdaten häufig als gleichwertig mit 2024-Schmiedeteilen behandelt.
Für einen einfachen Vergleich der Ermüdungslebensdauer bei gleichem Spannungsniveau zeigen Gussteile normalerweise eine kürzere Lebensdauer und eine größere Streuung. Einige fortschrittliche Verfahren wie Quetschguss und heißisostatisches Pressen schließen die innere Porosität, verursachen jedoch zusätzliche Kosten und erreichen dennoch selten die vollständig dichte, orientierte Kornstruktur eines Schmiedestücks mit der gleichen Marge.
Nein. Lösungsbehandlung und Alterung können innere Hohlräume nicht schließen. Die Einwirkung hoher Temperaturen kann die Porenform leicht verändern und die umgebende Mikrostruktur verändern, der Hohlraum bleibt jedoch bestehen. Durch heißisostatisches Pressen können Poren kollabieren, das Verfahren ist jedoch teuer und für hochwertige Gussteile gedacht.
In vielen Branchen werden für die Ermüdungsfestigkeit Konstruktionsfaktoren von etwa 2,0 bis 2,5 für geschmiedete Komponenten und von 3,0 bis 4,0 für gegossene Komponenten verwendet, wenn die Streuung nicht vollständig quantifiziert ist. Die genaue Anzahl hängt von der Fehlerfolge, dem Inspektionsgrad und der erforderlichen statistischen Sicherheit ab.
2A12 gilt als nicht leicht schweißbar mit Schmelzverfahren. Die Legierung neigt zur Heißrissbildung und verliert in der Wärmeeinflusszone an Festigkeit. Bei ermüdungskritischen Baugruppen werden in der Regel mechanische Befestigungen oder einstückig geschmiedete Elemente dem Schweißen vorgezogen.
Ermüdungsbeanspruchung ist keine seltene Ursache für das Versagen moderner Maschinen. Sie ist oft der versteckte limitierende Faktor für Ausfallzeiten und Strukturschäden. Die Erkenntnisse aus der Metallurgie und aus Serviceerfahrungen deuten durchweg auf die gleiche Schlussfolgerung hin: Wenn ein Bauteil seine Lebensdauer unter zyklischer Belastung verbringt, ist Schmieden eine zuverlässigere Möglichkeit, es herzustellen. Geschmiedetes 2A12-Aluminium kombiniert das hohe Verhältnis von Festigkeit zu Gewicht der Legierung mit einer dichten, kornorientierten, fehlerkontrollierten Struktur. Gusskomponenten mit ähnlicher Zusammensetzung sind praktisch und können in der Kleinserienproduktion günstiger sein, sie opfern jedoch die mikrostrukturelle Qualität, die für die Ermüdungsfestigkeit erforderlich ist.
Designer und Käufer, die geschmiedete 2A12-Komponenten mit verifizierter Zusammensetzung, Ultraschallprüfung und kontrolliertem Kornfluss spezifizieren, erhalten ein Teil, das heute statischen Belastungen standhält und über Jahre hinweg zyklischen Belastungen standhält.
Nr. 1317 Gangcheng Road, Daxin Town, Zhangjiagang, Jiangsu, China
WhatsApp:+86-151 5156 6388 Terry Huang
+86-151 5156 6388 Terry Huang
+86-138 1299 2607 Maggie Xia
Terry Huang -VP of Sales
[email protected]
Maggie Xia -VP of Sales
[email protected]
 Previous